إصلاح طعجات الألمنيوم: تفريغ المكثّف، المسامير الملولبة، والاحتياطات
الكبوت، الأبواب، الرفارف، الأبواب الخلفية: الألمنيوم موجود في كل مكان في السيارات الحديثة. يمكن إصلاح طعجاته، لكن ليس كما يُصلح الفولاذ. فهو يحتاج إلى آلة مخصصة وأدوات منفصلة وقليل من الصبر الإضافي. إليك طريقة العمل.
لماذا يغيّر الألمنيوم كل شيء
الألمنيوم موصل جيد جدًا للكهرباء والحرارة. ولهذا بالذات لا يعمل عليه سبوتر الفولاذ: يمر التيار عبر الصاج دون أن يسخّنه بما يكفي للحام. لا بد من طريقة أخرى، وهي لحام المسامير الملولبة بتفريغ المكثّف.
ثم إن الألمنيوم لا يملك ذاكرة الشكل نفسها التي يملكها الفولاذ. فهو يتصلّد بسرعة بالتشغيل، أي يزداد صلابة كلما شُغل عليه، وينتهي به الأمر إلى التشقق إذا أُلحّ عليه. ولا يتغير لونه عند تسخينه، مما يجعل رؤية التسخين الزائد صعبة. كما أنه ينصهر عند درجة حرارة أدنى بكثير من الفولاذ. كل ذلك يفرض أسلوبًا ألطف: السحب تدريجيًا، وتحرير الإجهادات، والتسخين باعتدال، والمراقبة.
تفريغ المكثّف: كيف يعمل
يشحن الجهاز مجموعة من المكثّفات، غالبًا بأكثر من 100 000 µF، إلى جهد قابل للضبط يتراوح عمومًا بين 50 و90 V حسب الآلات. عند الإطلاق، تُفرَّغ كل هذه الطاقة في بضعة أجزاء من الألف من الثانية عبر المسمار الملولب الموضوع على الصاج. فينصهر طرف المسمار ويلتحم بالسطح، دون أن يتسع الوقت لتسخين الصاج من حوله.
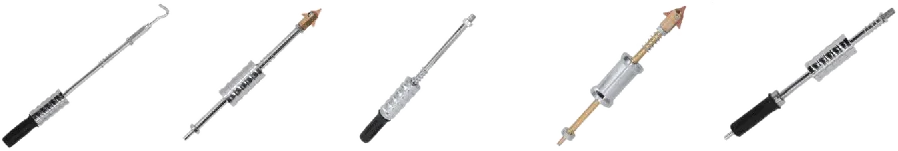
هذا الزمن القصير جدًا هو ما يمنح الطريقة قيمتها: تبقى المنطقة المتأثرة بالحرارة صغيرة جدًا، ولا يكاد يظهر أثر على ظهر اللوح. المسامير الملولبة مصنوعة من سبيكة ألمنيوم، وأقطارها في الغالب M4 أو M5 أو M6. ثم تُثبَّت عليها حلقة أو محوّل بالربط للسحب بمطرقة السحب الانزلاقية أو بجسر السحب أو بالمخلب.
ضبط الجهد ولحام المسامير الملولبة
يُختار الجهد حسب قطر المسمار وسماكة اللوح. ونبدأ دائمًا بتجارب على قطعة متبقية بالسماكة نفسها أو على منطقة مخفية. الضبط الصحيح يعطي مسمارًا يثبت بقوة ولا ينفصل عند ثنيه. إذا كان الجهد ضعيفًا جدًا ينكسر عند أول سحب، وإذا كان قويًا جدًا يثقب الصاج أو يترك أثرًا على الوجه المقابل.
يجب أن يكون السطح نظيفًا عند نقطة التلامس. لا حاجة إلى إزالة الطلاء عن مساحة كبيرة كما مع سبوتر الفولاذ، لكن تُنظَّف نقطة اللحام موضعيًا، عادةً بأقراص التنظيف المرفقة مع الجهاز، وفق دليل الاستعمال. يُمسك المسدس عموديًا تمامًا، ويُسحب تدريجيًا، بعدة مسامير في آن واحد إن لزم الأمر، مع الإرخاء من حين لآخر لترك الصاج يتحرر من إجهاده.
في الأجهزة ذات المسدس الآلي، يُلحم المسمار بمجرد ملامسته للصاج؛ أما في الوضع اليدوي فيجب الضغط على الزر. والوضع اليدوي غالبًا أكثر راحة لوضع المسامير بدقة على خط السحب.
بعد استعادة الشكل، تُقص المسامير عند مستوى السطح بقطّاعة، ثم يُسوّى ما تبقى بمبرد أو بمادة صنفرة مخصصة للألمنيوم، دون حفر الصاج. نقطة اللحام صغيرة، وتكفي عادةً تشطيبات خفيفة قبل البرايمر. وعلى تشوّه طويل، يمكن لحام صف من المسامير وربطها بقضيب سحب لتوزيع الجهد: فيرتفع الصاج بشكل أكثر تجانسًا مما لو سُحب نقطة بنقطة، ويقل خطر ترك أثر على السطح بين مسمارين.
التسخين بحذر
قليل من الحرارة يساعد الألمنيوم على التشكّل ويقلل خطر التشقق. لكن في غياب تغيّر اللون، يكون التسخين بلا رؤية. لذلك يستعمل السمكريون الذين يعملون على الألمنيوم قلمًا حراريًا أو ميزان حرارة بالأشعة تحت الحمراء، ويبقون عمومًا دون 200 °C بفارق واضح، ما لم تنص تعليمات الصانع على خلاف ذلك. وكثيرًا ما تحدد طرق الإصلاح الصادرة عن الصانعين حدودًا دقيقة، كما أن بعض السبائك أو بعض القطع يجب ألا تُسخَّن إطلاقًا.
مسدس الهواء الساخن هو الأداة الأكثر شيوعًا لهذا التسخين المعتدل. ملاحظة: أبقِ الفوهة في حركة دائمة وراقب بانتظام، فالطلاء الأصلي لا يتحمل جيدًا التسخين الزائد الموضعي.
أدوات منفصلة ومنطقة نظيفة
هذه هي القاعدة الأكثر نسيانًا. أي جسيم فولاذي ينغرس في الألمنيوم، يتركه مطرقة أو سندان أو مبرد أو قرص سبق استعماله على الفولاذ، يسبب تآكلًا جلفانيًا. ولا يظهر فورًا: بل يبرز بعد بضعة أشهر على شكل فقاعات تحت الطلاء. لذلك يجب أن تبقى أدوات الألمنيوم مخصصة للألمنيوم، ويُفضَّل أن تُحفظ على حدة.
ولغبار الألمنيوم أيضًا خطر خاص. فهو قابل للاشتعال، وإذا اختلط بغبار الفولاذ قد يصبح خطيرًا. لا يُشفط بأي مكنسة كانت ولا في الخزان نفسه الذي يجمع غبار الفولاذ، ويُتجنب وجود شرر جلخ الفولاذ بالقرب منه. ولهذا تخصص ورش كثيرة موقع عمل أو منطقة للألمنيوم وحده.
وأخيرًا، ليس كل شيء قابلًا للإصلاح. التمزق، أو الشق الذي يظهر أثناء السحب، أو التشوه في قطعة هيكلية من السبائك، كثيرًا ما تستوجب الاستبدال وفق طريقة الصانع. من الأفضل معرفة ذلك قبل البدء بدل اكتشافه بعد ساعة من السحب.
- مطارق وسنادين ومبارد ومواد صنفرة مخصصة للألمنيوم
- شفط منفصل عن غبار الفولاذ
- مراقبة درجة الحرارة عند كل تسخين
- الرجوع إلى طريقة الصانع قبل الإصلاح
من جهة Humming Equipment
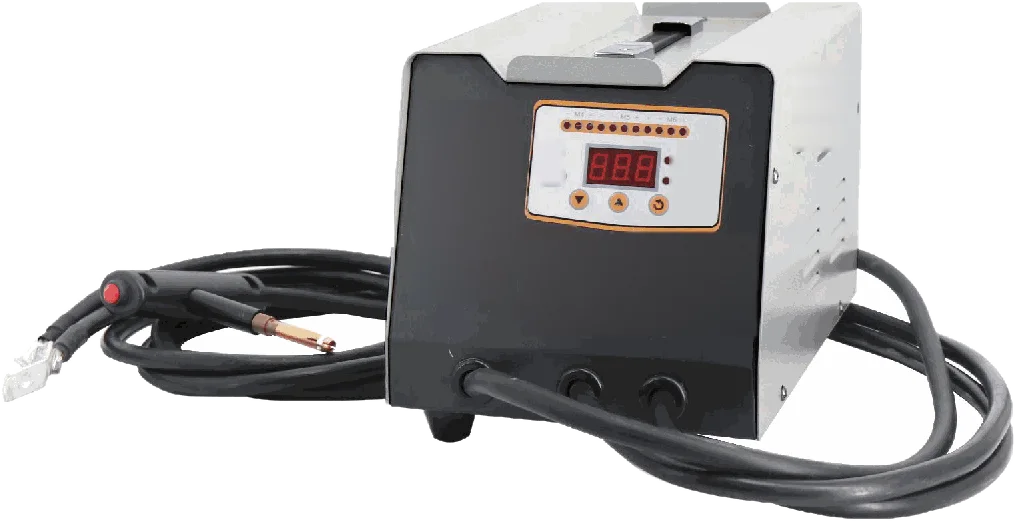
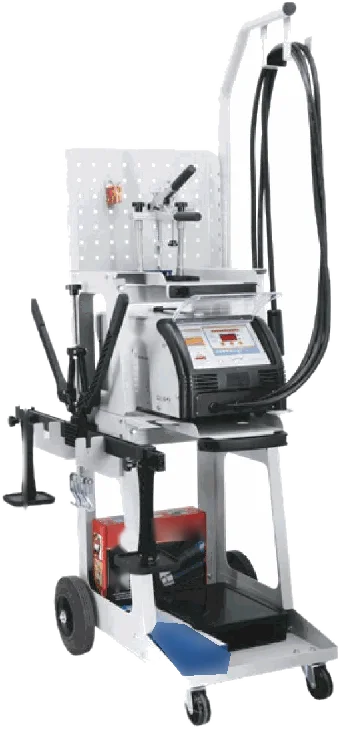
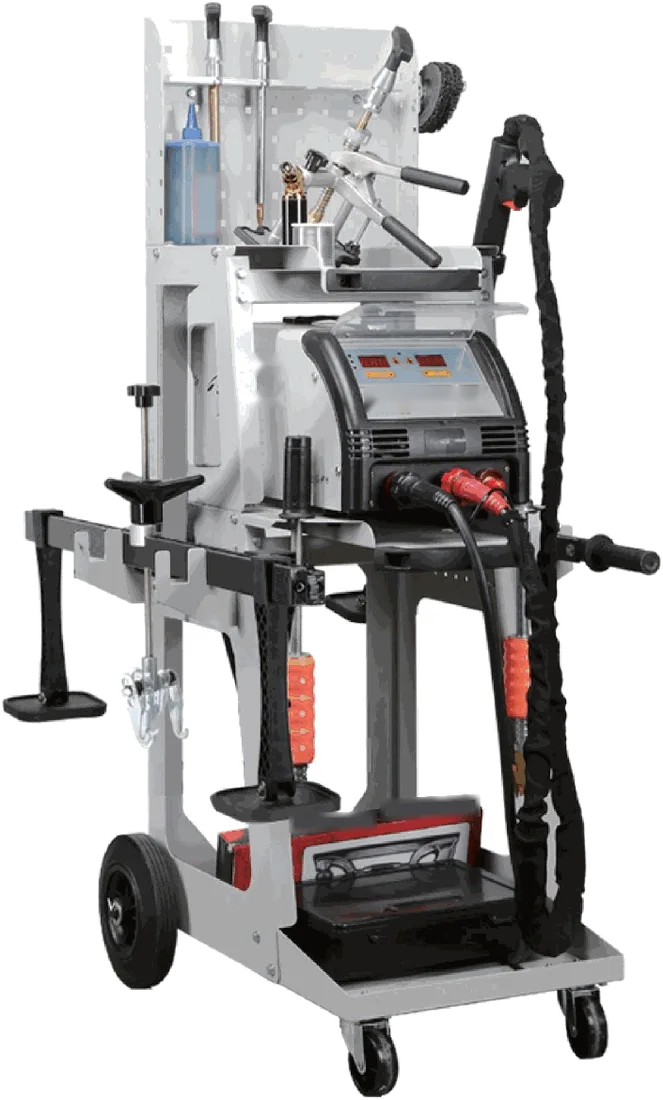
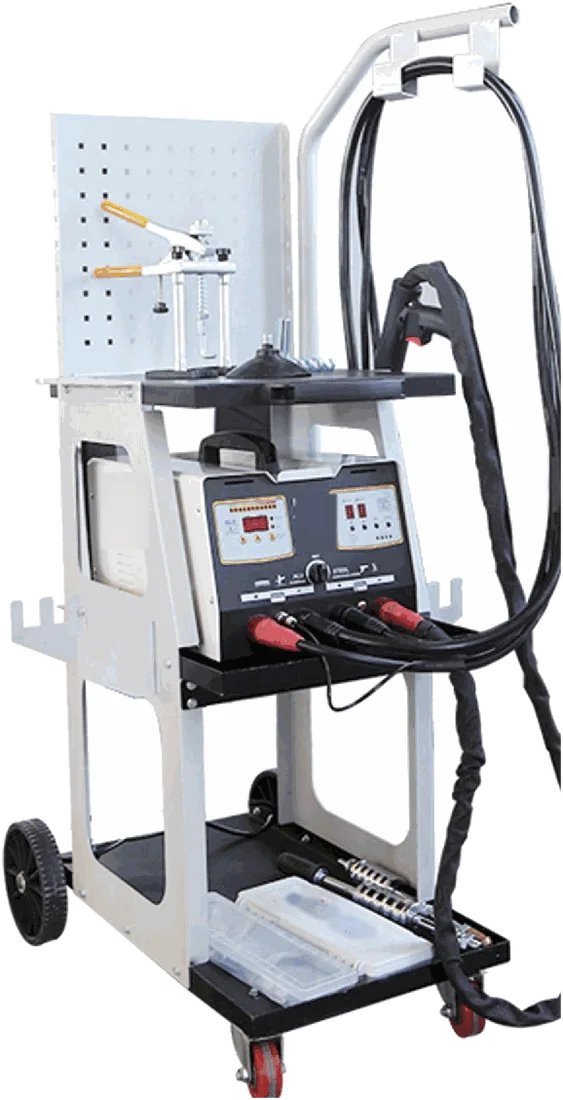
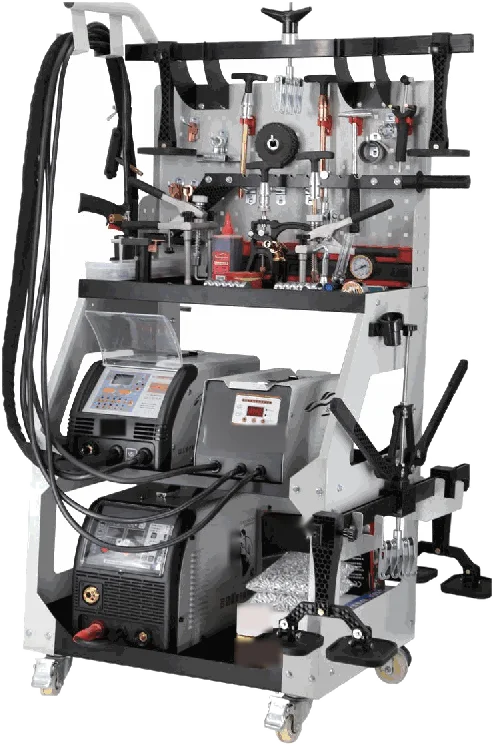
الجهاز المحمول HE-D117 (120 000 µF، مسامير من M4 إلى M6، لحام في 3 ms، جهد من 60 إلى 90 V) والمحطة HE-D119 على عربة (140 000 µF، 10 000 A تيار قصر) مخصصان للألمنيوم، ويُسلَّمان مع 300 مسمار ملولب وحلقات وجسر سحب وأقراص تنظيف. وإذا كنت تعمل على المادتين، فالمحطتان 2 في 1 HE-D113 وHE-D114 تجمعان مسدسًا للفولاذ ومسدسًا للألمنيوم، ويضيف المركز HE-D120 وحدة MIG. تحدّث مع موزّع Humming لديك لتختار حسب حجم عملك.
القيم المذكورة هنا مرجعية من واقع الورشة. النشرة الفنية للمنتج هي المرجع المعتمد دائمًا.