Aluminium ausbeulen: Kondensatorentladung, Bolzen, Vorsichtsmaßnahmen
Motorhauben, Türen, Kotflügel, Heckklappen: Aluminium steckt in fast jedem neueren Fahrzeug. Es lässt sich ausbeulen, aber nicht wie Stahl. Es braucht eine eigene Maschine, getrenntes Werkzeug und etwas mehr Geduld. So geht man vor.
Warum Aluminium alles verändert
Aluminium leitet Strom und Wärme sehr gut. Genau deshalb funktioniert ein Stahl-Spotter darauf nicht: Der Strom fließt durch das Blech, ohne es genug zu erhitzen, um zu schweißen. Man braucht ein anderes Verfahren, das Bolzenschweißen per Kondensatorentladung.
Außerdem hat Alu nicht dasselbe Formgedächtnis wie Stahl. Es verfestigt sich schnell, wird also durch die Bearbeitung härter, und reißt irgendwann, wenn man nicht aufhört. Beim Erwärmen ändert es seine Farbe nicht, was Überhitzung schwer erkennbar macht. Und es schmilzt bei einer deutlich niedrigeren Temperatur als Stahl. All das verlangt eine schonendere Methode: schrittweise ziehen, entspannen, mäßig erwärmen und kontrollieren.
Kondensatorentladung: So funktioniert es
Das Gerät lädt eine Kondensatorbatterie, oft mit mehr als 100.000 µF, auf eine einstellbare Spannung, je nach Maschine meist zwischen 50 und 90 V. Beim Auslösen entlädt sich diese gesamte Energie in wenigen Millisekunden über den Bolzen, der auf dem Blech sitzt. Die Bolzenspitze schmilzt und verschweißt mit der Oberfläche, ohne dass das umliegende Blech Zeit hat, sich zu erwärmen.
Gerade diese sehr kurze Zeit macht den Reiz des Verfahrens aus: Die Wärmeeinflusszone bleibt winzig, und die Rückseite des Bauteils wird kaum gezeichnet. Die Bolzen bestehen aus einer Aluminiumlegierung, meist in den Durchmessern M4, M5 oder M6. Darauf schraubt man anschließend einen Ring oder Adapter, um mit dem Schlaghammer, der Zugbrücke oder der Kralle zu ziehen.
Spannung einstellen und Bolzen schweißen
Die Spannung richtet sich nach dem Bolzendurchmesser und der Blechstärke. Man beginnt immer mit Probeschweißungen an einem Reststück gleicher Stärke oder an einer verdeckten Stelle. Die richtige Einstellung ergibt einen Bolzen, der fest sitzt und sich beim Umbiegen nicht löst. Ist sie zu schwach, bricht er beim ersten Ziehen ab; ist sie zu stark, schlägt er durch oder zeichnet sich auf der Gegenseite ab.
Die Oberfläche muss an der Kontaktstelle sauber sein. Eine große Fläche blank zu machen wie beim Stahl-Spotter ist nicht nötig, aber die Schweißstelle wird lokal gereinigt, meist mit den mitgelieferten Reinigungsscheiben und gemäß Bedienungsanleitung. Die Pistole wird genau senkrecht gehalten, und man zieht schrittweise, bei Bedarf an mehreren Bolzen gleichzeitig, und lässt zwischendurch locker, damit sich das Blech entspannen kann.
Bei Geräten mit automatischer Pistole wird der Bolzen geschweißt, sobald er das Blech berührt; im manuellen Modus muss man den Taster drücken. Der manuelle Modus ist oft angenehmer, um die Bolzen exakt entlang einer Zuglinie zu setzen.
Ist die Form wiederhergestellt, kneift man die Bolzen mit einem Seitenschneider bündig ab und gleicht den Rest mit einer Feile oder einem Schleifmittel nur für Alu ab, ohne das Blech auszuhöhlen. Der Schweißpunkt ist klein, und meist genügt ein leichtes Nacharbeiten vor dem Füller. Bei einer langen Verformung kann man eine Reihe Bolzen setzen und sie mit einer Zugstange verbinden, um die Kraft zu verteilen: Das Blech kommt gleichmäßiger zurück als beim punktweisen Ziehen, und die Gefahr, die Fläche zwischen zwei Bolzen zu zeichnen, sinkt.
Vorsichtig erwärmen
Etwas Wärme macht Alu besser bearbeitbar und senkt die Rissgefahr. Ohne Farbumschlag erwärmt man aber blind. Karosseriebauer, die mit Alu arbeiten, nutzen einen Temperaturmessstift oder ein Infrarotthermometer und bleiben in der Regel deutlich unter 200 °C, sofern der Hersteller nichts anderes vorgibt. Die Reparaturleitfäden der Hersteller nennen oft genaue Grenzwerte, und manche Legierungen oder Bauteile dürfen überhaupt nicht erwärmt werden.
Der Heißluftfön ist das gängigste Werkzeug für diese mäßige Erwärmung. Ein Detail: Halten Sie die Düse in Bewegung und kontrollieren Sie regelmäßig, denn die Originallackierung verträgt örtliche Überhitzung schlecht.
Getrenntes Werkzeug, sauberer Bereich
Das ist die Regel, die am häufigsten vergessen wird. Ein Stahlpartikel, der sich ins Aluminium eingedrückt hat – von einem Hammer, Gegenhalter, einer Feile oder Scheibe, die schon auf Stahl im Einsatz war –, verursacht Kontaktkorrosion. Sie zeigt sich nicht sofort, sondern kommt ein paar Monate später als Blasen unter dem Lack zum Vorschein. Werkzeuge für Alu bleiben deshalb ausschließlich für Alu reserviert und werden idealerweise getrennt aufbewahrt.
Auch Aluminiumstäube bergen ein eigenes Risiko. Sie sind brennbar und können zusammen mit Stahlstaub gefährlich werden. Man saugt sie nicht mit irgendeinem Sauger ab und nicht im selben Behälter wie Stahlstaub, und vermeidet Funkenflug vom Stahlschleifen in der Nähe. Viele Werkstätten richten einen eigenen Arbeitsplatz oder Bereich für Aluminium ein.
Und schließlich: Nicht alles lässt sich reparieren. Ein Riss im Blech, ein beim Ziehen entstandener Riss oder eine Verformung an einem Strukturteil aus Leichtmetall führen nach Herstellervorgabe oft zum Austausch. Das sollte man wissen, bevor man anfängt, und nicht erst nach einer Stunde Ziehen bemerken.
- Hämmer, Gegenhalter, Feilen und Schleifmittel nur für Alu
- Getrennte Absaugung vom Stahlstaub
- Temperaturkontrolle bei jeder Erwärmung
- Reparaturleitfaden des Herstellers vor der Reparatur prüfen
Bei Humming Equipment
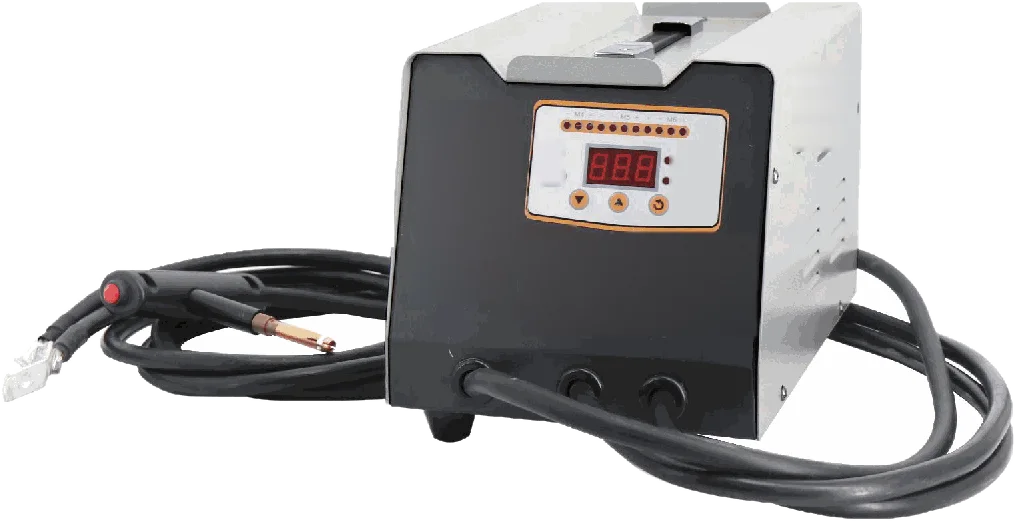
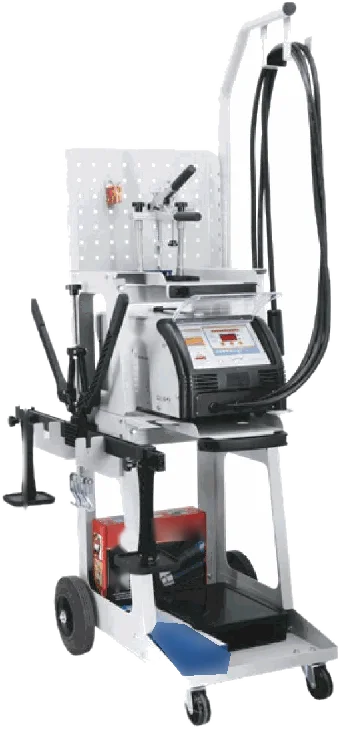
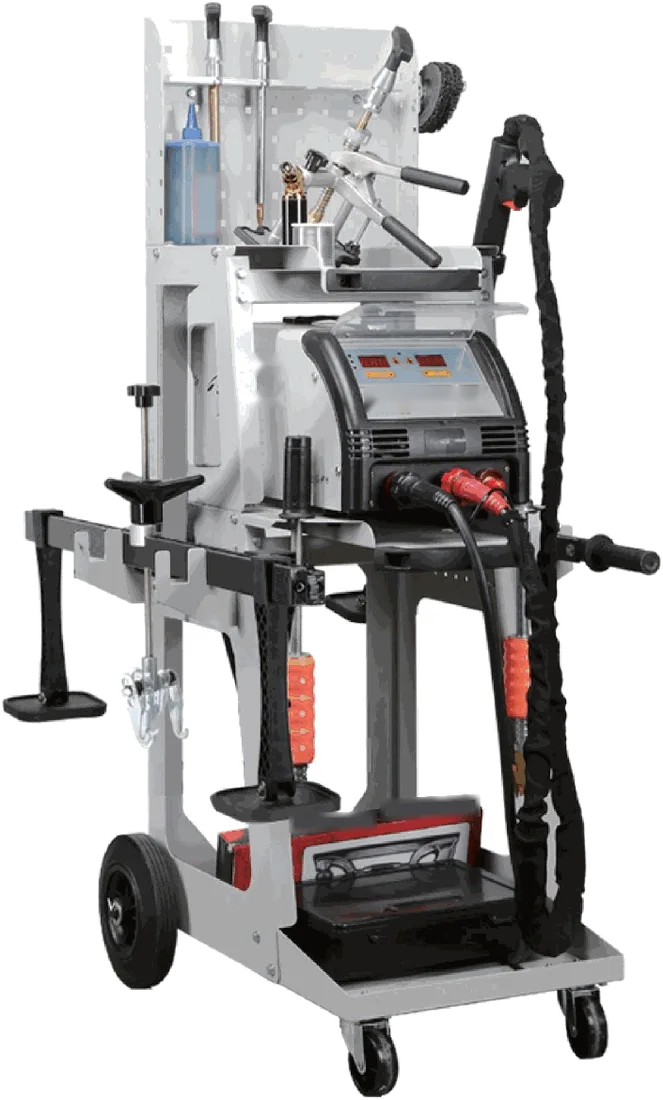
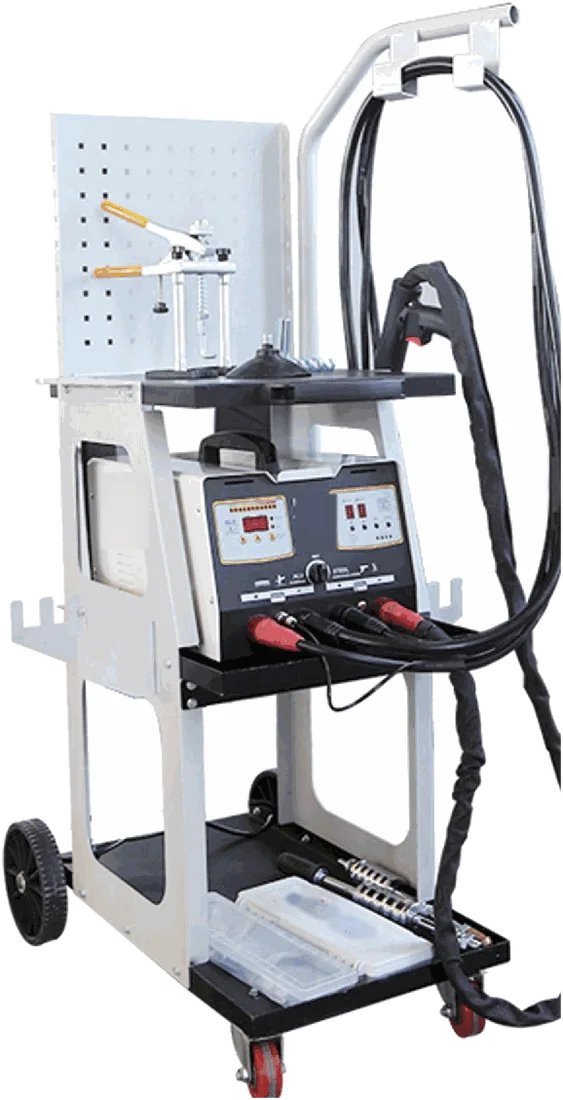
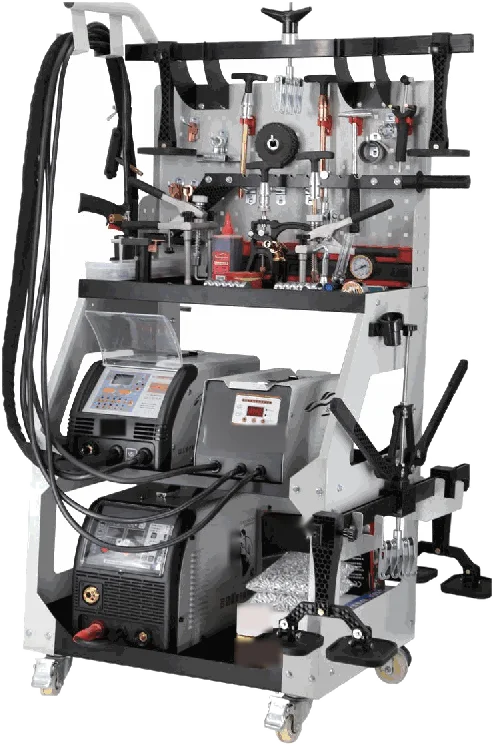
Das tragbare Gerät HE-D117 (120.000 µF, Bolzen M4 bis M6, Schweißzeit 3 ms, Spannung 60 bis 90 V) und die Station HE-D119 auf Fahrwagen (140.000 µF, 10.000 A Kurzschlussstrom) sind für Aluminium ausgelegt und werden mit 300 Bolzen, Ringen, Zugbrücke und Reinigungsscheiben geliefert. Wenn Sie beide Werkstoffe bearbeiten, kombinieren die 2-in-1-Stationen HE-D113 und HE-D114 eine Stahl- und eine Alu-Pistole, und das Zentrum HE-D120 bringt zusätzlich ein MIG-Modul mit. Sprechen Sie mit Ihrem Humming-Händler, um passend zu Ihrem Arbeitsaufkommen zu wählen.
Die hier genannten Werte sind Richtwerte aus der Werkstattpraxis. Maßgeblich ist immer das technische Merkblatt des Produkts.