Vernis 2K UHS : épaisseur, couches, désolvatation et séchage
Un vernis UHS bien posé, c'est une pièce qui sort de cabine tendue, brillante, et qui ne revient jamais à l'atelier. Mal posé, il coule, il bouille ou il reste mou trois jours. Voici comment on s'y prend au quotidien pour tomber juste.
UHS, HS, MS : ce que change le très haut extrait sec
UHS veut dire Ultra High Solid. Concrètement, il y a plus de résine et moins de solvant dans le pot que dans un vernis MS ou HS d'ancienne génération. Le film que vous déposez est donc plus épais à chaque passage, il garnit mieux et il tend plus facilement. C'est aussi ce qui permet aux fabricants de respecter les limites de COV sans sacrifier l'aspect.
Le revers, c'est qu'un UHS pardonne moins l'excès. Avec un vieux MS, on pouvait charger la deuxième couche sans trop d'inquiétude. Avec un UHS, la même main lourde donne une coulure sur l'arête du capot ou un bouillonnement au séchage, parce que le solvant restant n'arrive plus à sortir d'un film trop épais. Il faut donc réapprendre à doser son geste, surtout quand on vient d'un autre système.
Préparer le mélange et le pistolet
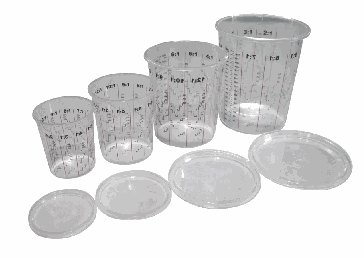
Le rapport de mélange se lit sur la fiche technique, pas dans les habitudes de l'atelier. Beaucoup de vernis UHS se catalysent à 2 pour 1 en volume, d'autres à 3 pour 1, et la quantité de diluant dépend de la température. On mélange dans un gobelet gradué ou à la balance, on mélange vraiment (une bonne minute au bâtonnet, en raclant le fond et les bords), puis on filtre en versant dans le godet.
Côté pistolet, une buse de 1,3 mm convient à la plupart des vernis en HVLP. La pression d'entrée se règle au manomètre au pistolet, gâchette ouverte, en suivant la notice du fabricant du pistolet ; pour beaucoup de HVLP on tourne autour de 2 bar. Faites un essai sur papier de masquage : un jet en ellipse régulière, sans grosses gouttes au centre ni bords secs, c'est la base. Si le jet crache, ne compensez pas en ouvrant la pression, cherchez plutôt un godet mal filtré ou une buse encrassée.
Combien de couches et quelle épaisseur viser
La méthode la plus courante avec un UHS, c'est deux couches : une première couche fermée mais pas trop chargée, puis une couche pleine. Certains vernis se posent aussi en une couche et demie, c'est-à-dire une passe légère suivie immédiatement d'une passe pleine, sans attente. Encore une fois, la fiche technique du produit indique la méthode prévue.
En épaisseur sèche, on vise en général entre 50 et 60 µm de vernis sur une teinte de base. En dessous de 40 µm, le polissage devient risqué et la tenue aux UV en pâtit. Au-dessus de 70 ou 80 µm, on s'expose aux coulures, au bouillonnement et à un séchage à cœur beaucoup plus long. Une jauge d'épaisseur à induction sur une tôle témoin, de temps en temps, vaut mieux que toutes les impressions à l'œil.
Pour la vitesse de passage, gardez la même distance d'un bout à l'autre de l'élément, en général 15 à 20 cm en HVLP, et un recouvrement de moitié environ entre deux passes. Sur un véhicule complet, on commence par le pavillon, on descend, et on garde un bord humide : c'est ce qui évite les zones sèches et sablées sur les grands panneaux.
La désolvatation, le temps qu'on veut toujours raccourcir
Entre deux couches, il faut laisser le solvant s'évaporer en partie. Le bon repère, c'est le test du doigt sur le scotch de masquage : le vernis file encore un peu mais ne colle plus franchement au gant. À 20 °C, on compte souvent 5 à 10 minutes entre couches pour un UHS, moins si la cabine ventile fort, plus s'il fait frais.
Avant de lancer la cuisson, on laisse aussi une désolvatation finale, souvent 5 à 10 minutes. Si vous montez en température trop tôt, la surface se ferme alors que le solvant est encore prisonnier dessous. Résultat : micro-bulles, cratères, ou un vernis qui se ride au lustrage. C'est le défaut classique des fins de journée où l'on veut tout sortir avant de partir.
Séchage : cabine, infrarouge ou air ambiant
En cabine, la pratique courante est une cuisson autour de 60 °C température tôle pendant 30 minutes environ, après la montée en température. Attention à la différence entre l'air de la cabine et la tôle : sur une pièce épaisse ou un véhicule froid sorti du parking en hiver, la tôle met du temps à atteindre la consigne.
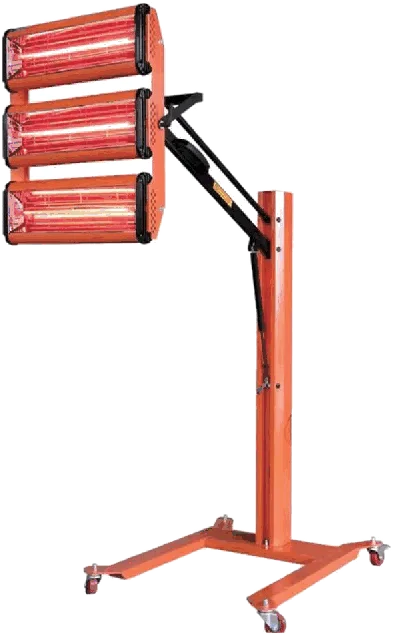
Pour une réparation localisée, l'infrarouge ondes courtes fait gagner beaucoup de temps parce qu'il chauffe le film à cœur. Respectez la distance et la puissance préconisées pour la lampe, commencez en puissance réduite le temps de la désolvatation, puis passez en pleine puissance. Sans cabine ni lampe, un UHS sèche à l'air, mais comptez une nuit à 20 °C avant de manipuler, et davantage avant de polir.
Dernier point souvent négligé : la température du produit lui-même. Un bidon stocké dans un local à 8 °C s'applique mal, même dans une cabine chauffée. Rentrez vos produits la veille.
Les défauts les plus fréquents et leur cause
Une coulure vient presque toujours d'une couche trop chargée, d'une distance trop courte ou d'une désolvatation trop courte. Une peau d'orange marquée vient d'une pression trop faible, d'un vernis trop épais pour la température ou d'une distance trop grande. Un aspect terne au séchage peut signaler un durcisseur inadapté, un mauvais dosage ou de l'humidité. Et les grains, eux, viennent rarement du vernis : chiffon attrape-poussière, combinaison antistatique et filtres de cabine propres règlent la plupart des cas.
- Coulure : trop de produit ou désolvatation trop courte
- Peau d'orange : pression basse ou mélange trop visqueux
- Bouillonnement : cuisson lancée trop tôt ou film trop épais
- Grains : préparation de surface et tenue de l'opérateur
Le système Humming pour vernir
Chez Humming, le vernis UHS 178 (1 L et 5 L) est prévu pour travailler avec le durcisseur 301 et le diluant 501 : gardez ce trio ensemble et suivez la fiche technique pour les proportions. Pour la mise en œuvre, le pistolet HVLP gravité buse 1,3 mm (MEL-109), les gobelets gradués MEL-106, les filtres MEL-101 et les chiffons attrape-poussière PRE-101 complètent le poste. Votre distributeur Humming peut vous fournir l'ensemble et vous transmettre les fiches techniques à jour.
Les valeurs données ici sont des repères d'atelier. La fiche technique du produit fait toujours foi.