Polyesterspachtel: dosieren, auftragen und ohne Poren schleifen
Spachteln kann jeder. Deutlich weniger können so spachteln, dass sie nur einmal schleifen müssen. Zwischen schlecht vorbereitetem Blech, Härter nach Gefühl und einer zu dicken Lage kann der Spachtel pro Reparatur eine Stunde kosten.
Das Blech vor dem Spachteln vorbereiten
Polyesterspachtel haftet auf einer sauberen, trockenen und angeschliffenen Fläche. Nach dem Ausbeulen wird entfettet und dann die Zone in der Regel mit P80 geschliffen, einige Zentimeter über die Delle hinaus. Auf blankem Blech entfernt man jede Rostspur; auf Altlack prüft man, ob er intakt ist und gut haftet. Nach dem Schleifen erneut entfetten und abblasen.
Prüfen Sie auch die Tiefe. Spachtel ist nicht dafür gemacht, ein Loch von zwei Zentimetern zu füllen: Die meisten technischen Merkblätter begrenzen die Schichtdicke auf wenige Millimeter. Wenn Sie darüber liegen, gehen Sie zurück zum Ausbeulspotter oder zum Hammer. Gut ausgebeultes Blech bedeutet weniger Spachtel, weniger Schleifen und eine Reparatur, die sich nicht mehr bewegt.
Achten Sie auch auf besondere Untergründe. Auf verzinktem Blech oder auf Aluminium verhalten sich nicht alle Polyesterspachtel gleich, und manche erfordern vorher eine Grundierung. Auf Kunststoffen verwendet man dafür vorgesehene flexible Spachtel. Das technische Merkblatt des Spachtels nennt die zugelassenen Untergründe: Dort sollte man nachsehen, bevor man ein Teil spachtelt, das man nicht kennt.
Den Härter dosieren, der Punkt, auf den es ankommt
Polyesterspachtel härtet mit einem Peroxid-Härter aus, der kleinen Paste in der Tube. Die meisten Hersteller empfehlen etwa 2 bis 3 % nach Gewicht, was in der Werkstatt einem Härterstrang über den Durchmesser der Spachtelportion entspricht. Maßgeblich ist das technische Merkblatt, aber das Prinzip ist klar: Sehr wenig Härter reicht.
Zu wenig, und der Spachtel bleibt schmierig, setzt das Schleifpapier zu und härtet nicht durch. Zu viel ist tückischer: Der Spachtel zieht in wenigen Minuten an, man hat keine Zeit, ihn glattzuziehen, und das überschüssige Peroxid kann später in die Lackschichten wandern und Flecken oder Verfärbungen verursachen, vor allem unter hellen Farbtönen. Das sieht man Monate später, beim Kunden.
Denken Sie auch daran, die Spachteldose vor der Entnahme durchzurühren und die Härtertube durchzukneten. Beide entmischen sich mit der Zeit, und ein Spachtel, bei dem das Harz an die Oberfläche gestiegen ist, verhält sich nicht mehr wie vorgesehen.
Mischen, ohne Luft einzuschließen
Hier entstehen die meisten Nadelstiche. Spachtel wird nicht wie Mayonnaise geschlagen: Man drückt ihn mit dem Spachtel auf der Mischplatte flach, faltet ihn um, drückt ihn erneut flach, bis die Farbe völlig gleichmäßig ist, ohne Schlieren. Die Bewegung soll Luft herausdrücken, nicht hineinbringen.
Verwenden Sie eine glatte, saubere Mischplatte, nie Karton, der das Harz aufsaugt. Mischen Sie kleine Mengen an: Bei 20 °C hat man in der Regel einige Minuten Verarbeitungszeit, bevor der Spachtel anzieht, und diese Zeit nimmt bei Wärme schnell ab.
Im Winter ist es umgekehrt: Ein Spachtel, der in einem kalten Raum gelagert wurde, wird zäh, lässt sich schlecht verarbeiten und härtet langsam aus. Man ist dann versucht, mehr Härter zuzugeben, um es zu beschleunigen, was zu den oben genannten Problemen führt. Die richtige Antwort ist, die Dose in der beheizten Werkstatt aufzubewahren und das Blech vor dem Auftragen erwärmen zu lassen. Ein Infrarotstrahler mit reduzierter Leistung kann helfen, solange man den Spachtel an der Oberfläche nicht zu schnell durchheizt.
In dünnen, gekreuzten Lagen auftragen
Erster dünner Zug, Spachtel stark angestellt und mit Druck, um das Blech gut zu benetzen und den Spachtel in die Schleifriefen zu drücken. Diese Haftlage drückt die Luft aus der Grenzfläche. Danach baut man in gekreuzten Zügen auf, jeweils etwas über den vorherigen hinaus, und hält die Dicke knapp über der endgültigen Form.
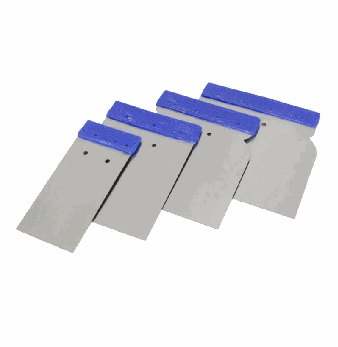
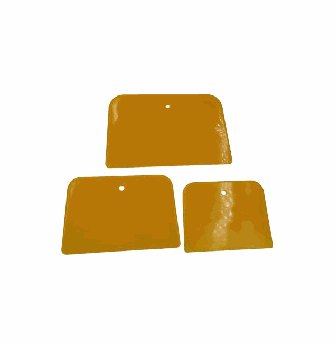
Lieber zwei mittlere Lagen als eine dicke. Ein sehr dicker Spachtel wird beim Aushärten heiß, schrumpft stärker und verbirgt oft Blasen. Auf Wölbungen folgt ein flexibler Spachtel aus Kunststoff oder Gummi der Form besser; auf großen ebenen Flächen ergibt ein breiter Edelstahlspachtel eine geradere Fläche.
An einer Sicke oder Karosseriekante arbeitet man in zwei Schritten: eine Seite der Kante, aushärten lassen, die Kante sauber schleifen, dann die andere Seite. Beide Seiten auf einmal machen zu wollen, ergibt fast immer eine weiche Linie, die nachgearbeitet werden muss. Ein entlang der Kante geklebtes Abdeckband hilft, einen klaren Rand zu halten.
Schleifen und Nadelstiche aufspüren
Geschliffen wird, wenn der Spachtel hart, aber noch nicht spröde ist, was bei 20 °C in der Regel zwanzig bis dreißig Minuten dauert, unter Infrarot weniger. Der Grobschliff erfolgt oft mit P80, dann verfeinert man mit P120 und schließt mit P180 oder P240 vor dem Füller ab, wobei man die Körnung wechselt, sobald die Riefen der vorherigen verschwunden sind.
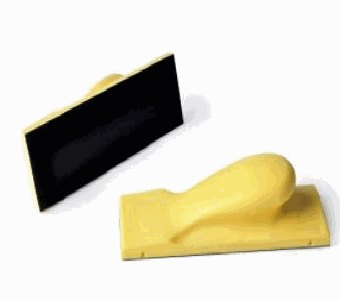
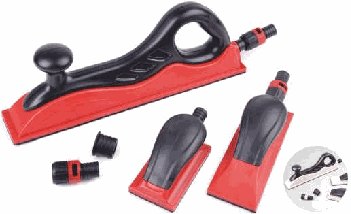
Der Schleifklotz ist unverzichtbar: lang auf ebenen Flächen, flexibel auf Wölbungen. Tragen Sie vor der letzten Körnung eine Kontrollschicht auf, sie zeigt sowohl Vertiefungen als auch Nadelstiche. Wenn Sie Poren sehen, verlassen Sie sich nicht darauf, dass der Füller sie schließt: Ein dünner Zug Feinspachtel oder gut verdichteter Polyesterspachtel, dann ein leichter Schliff, löst das Problem sauber.
- P80: Formgebung
- P120: Verfeinern
- P180 bis P240: Feinschliff vor dem Füller
- Kontrollschicht vor der letzten Körnung
Der Humming-Spachtel und sein Werkzeug
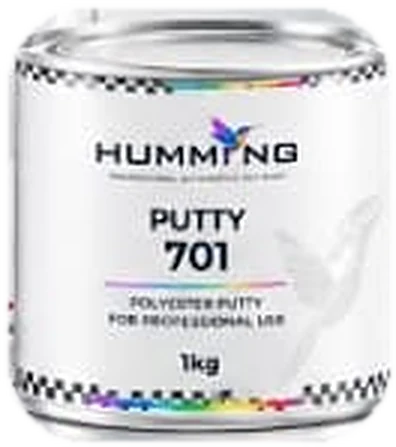
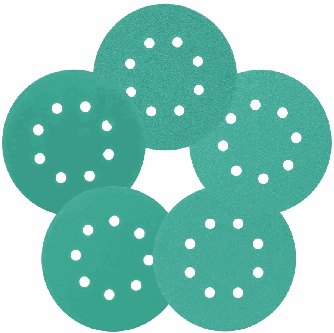
Der Humming-Polyesterspachtel 701 (1 kg) wird mit seinem Härter geliefert, zum Füllen und für Reparaturen an Karosserieblech. Zum Auftragen decken das Edelstahlspachtel-Set ACC-109, die Kunststoffspachtel ACC-106 und die Gummispachtel ACC-107 ebene Flächen wie Wölbungen ab. Zum Schleifen die Scheiben ABR-104 oder ABR-113 von P80 bis P240, die Schleifklötze ABR-105 und ABR-109 und der Absaug-Schleifklotz ABR-107, wenn Sie staubfrei arbeiten. Ihr Humming-Händler informiert Sie über die Verfügbarkeit.
Die hier genannten Werte sind Richtwerte aus der Werkstattpraxis. Maßgeblich ist immer das technische Merkblatt des Produkts.