Grains d'abrasif en carrosserie : du P80 au P3000
On peut avoir le meilleur vernis du marché, si le ponçage d'en dessous est mal mené, ça se verra. Le choix du grain et l'ordre dans lequel on les enchaîne décident de la qualité finale autant que la peinture elle-même.
Comprendre la numérotation P
Le chiffre derrière le P correspond à la finesse du grain selon la norme européenne FEPA : plus il est élevé, plus le grain est fin. Un P80 enlève de la matière rapidement et laisse des rayures profondes. Un P2000 ne fait presque que matifier. Entre les deux, chaque étape a pour seul but d'effacer les rayures de la précédente.
La règle d'or, c'est de ne pas sauter trop de grains d'un coup. En général, on ne multiplie pas le grain par plus de deux environ entre deux étapes, sinon on passe un temps fou à essayer de faire disparaître des rayures trop profondes avec un grain trop fin. P80, P120, P180, P240 : chaque saut est raisonnable. Passer du P80 directement au P320, c'est presque à coup sûr retrouver des rayures sous l'apprêt.
La réparation : P40 à P240
Les grains très gros, P40 et P60, servent au décapage d'ancienne peinture ou de mastic, et à la préparation de la tôle avant mastic quand il y a de la rouille. Sur la carrosserie courante, le P80 est le grain de départ le plus utilisé : il donne une bonne accroche au mastic et met le mastic en forme rapidement.
Ensuite, on affine au P120, puis au P180 pour rapprocher la surface de sa forme définitive. Le P240 finit le mastic et égrène la zone périphérique avant apprêt. Pour le décapage plus agressif ou les soudures, on passe à la meuleuse avec disques à lamelles ou disques non-tissés de décapage, qui travaillent sans trop chauffer la tôle.
Un conseil qui paraît évident mais qui se perd vite dans le rythme de l'atelier : changez de disque à temps. Un P80 usé ne coupe plus, il polit et chauffe le mastic. On appuie plus fort pour compenser, on creuse la réparation, et on finit par consommer plus de temps qu'avec un disque neuf. Un disque coûte peu comparé à dix minutes de main-d'œuvre.
L'apprêt et l'égrenage : P320 à P800
L'apprêt garnissant se ponce généralement entre P400 et P600. P400 à P500 sous une base opaque, P500 à P600 sous un métallisé ou une teinte claire qui marque plus facilement. En ponçage à l'eau, on utilise souvent un grain un peu plus gros, car l'eau donne un rayage plus fin à grain équivalent.
Pour l'égrenage d'une ancienne peinture avant mise en peinture d'un élément complet, on travaille autour du P500 à P800 selon le système. Sur les zones de raccord, où la base et le vernis vont se fondre dans l'ancien, on monte souvent au P1000 ou on utilise un tampon non-tissé très fin avec une pâte de matage, pour éviter que la limite du raccord ne se voie.
- P320 à P400 : finition du mastic et zones périphériques
- P400 à P500 : apprêt sous base opaque
- P500 à P600 : apprêt sous métallisé ou teinte claire
- P800 à P1000 : égrenage fin et zones de raccord
La finition après vernis : P1500 à P3000
Une fois le vernis sec, on ponce pour éliminer une poussière, une coulure ou une peau d'orange trop marquée. Là, on change d'échelle : P1500 pour niveler le défaut, P2000 pour affiner, puis P2500 ou P3000 avant le polissage. Plus vous finissez fin, moins le polissage sera long et moins vous chaufferez le vernis.
À la main, on travaille à l'eau avec une petite cale dure, sur le défaut seulement. À la machine, avec une ponceuse roto-orbitale à petite excentricité et une interface souple, à sec ou légèrement humide. N'insistez pas sur les arêtes : le vernis y est plus fin et on le traverse en quelques secondes.
Support, minéral et ponçage à sec
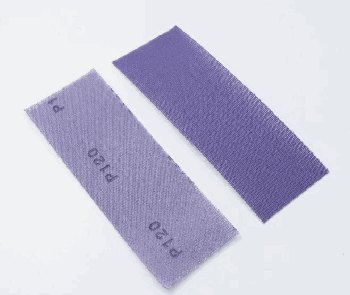
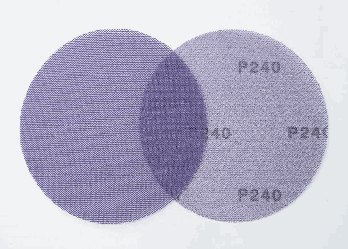
À grain égal, deux disques ne se comportent pas pareil. L'oxyde d'aluminium est le minéral polyvalent de l'atelier. Les abrasifs céramique coupent plus longtemps sur le mastic et l'apprêt durs. Le carbure de silicium, très tranchant, est courant pour les grains fins, à l'eau notamment. Les supports filet, à revêtement ouvert, s'encrassent moins et laissent passer l'aspiration sur toute la surface.
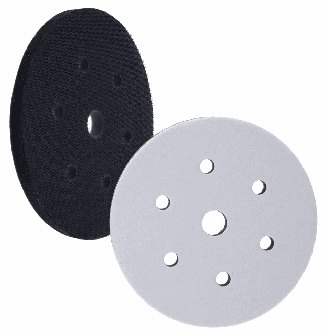
Aujourd'hui, la grande majorité du ponçage se fait à sec, à la machine, avec aspiration. C'est plus propre, plus rapide, et on voit ce qu'on fait. Le ponçage à l'eau garde sa place pour les finitions fines et les retouches de défauts dans le vernis. Dans les deux cas, une interface entre le plateau et le disque aide à suivre les formes et évite de marquer.
Le choix de la machine compte aussi. Une ponceuse roto-orbitale à grande excentricité, autour de 5 mm, enlève vite de la matière : elle sert au mastic et à l'apprêt. Une petite excentricité, autour de 3 mm, laisse un rayage plus fin et convient aux finitions et aux raccords. Pour les grandes surfaces planes, une ponceuse rectangulaire ou une cale longue garde la surface droite, là où une ponceuse ronde aurait tendance à creuser.
Pour s'y retrouver, beaucoup d'ateliers rangent les abrasifs par étape et non par grain : un bac pour le mastic, un pour l'apprêt, un pour la finition. Le carrossier ne cherche plus, et on évite le disque P180 oublié sur la ponceuse qui sert à l'égrenage.
Les abrasifs Humming
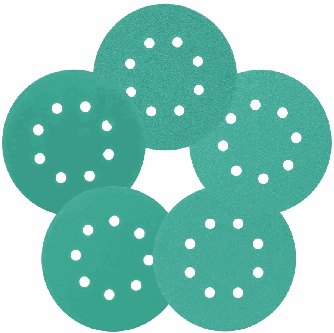
Les disques papier vert ABR-113 couvrent toute la progression du P40 au P3000, en 5 et 6 pouces ; les disques jaunes ABR-114 vont jusqu'au P1000. Pour l'apprêt et le mastic, les abrasifs céramique sur filet ABR-117 et ABR-118, de P80 à P600, s'encrassent peu. En finition, la feuille carbure de silicium ABR-101 en P1500 et P2000, les tampons non-tissés ABR-102 et ABR-103, et l'interface ABR-111 pour la machine. Votre distributeur Humming tient les grains courants en stock.
Les valeurs données ici sont des repères d'atelier. La fiche technique du produit fait toujours foi.